¿La primera capa no se pega a la cama? Causas y soluciones
Por qué tu impresión 3D se despega al empezar y cómo arreglarlo paso a paso, de lo más simple a lo más técnico.
Este artículo contiene enlaces de afiliado: si compras a través de ellos podemos recibir una comisión, sin coste para ti. Más información.
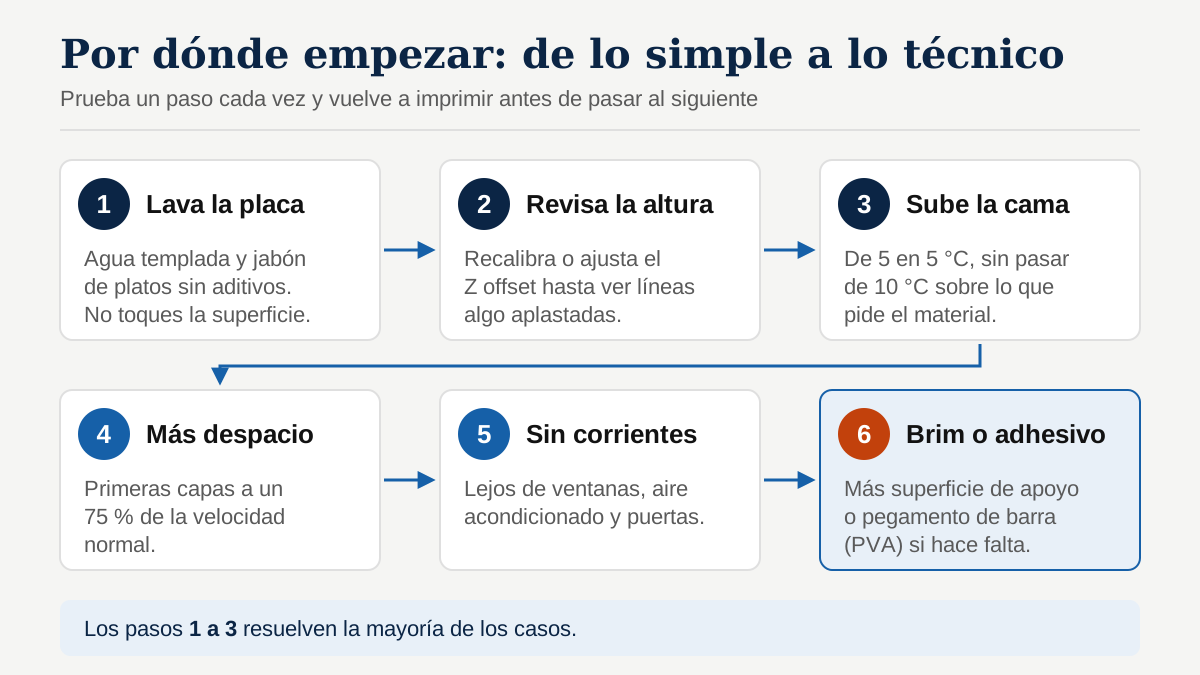
En la mayoría de los casos se arregla lavando la placa con agua templada y jabón de platos (no solo con alcohol), comprobando que la boquilla no quede demasiado alta y subiendo la temperatura de la cama 5 °C dentro del rango del material. Si aun así falla, reduce la velocidad de la primera capa y añade un brim.
Que la pieza se despegue en los primeros minutos es el fallo más común en impresión 3D, y también el más frustrante: la boquilla acaba arrastrando un amasijo de plástico por la cama. La buena noticia es que casi nunca es una avería. Suele ser una combinación de superficie sucia, boquilla mal ajustada y temperatura justa, y se arregla en ese orden.
¿Por qué no se pega la primera capa?
Para que la primera capa se adhiera tienen que cumplirse tres condiciones a la vez:
- La superficie tiene que estar limpia. La grasa de los dedos crea una película fina sobre la que el plástico no agarra.
- La boquilla tiene que estar a la altura correcta. El plástico debe salir ligeramente aplastado contra la placa, no simplemente “apoyado”.
- La cama tiene que estar a la temperatura adecuada para el material, y la pieza no debe enfriarse de golpe por una corriente de aire.
Si falla una sola, la pieza puede despegarse. Por eso conviene revisar las causas por orden, empezando por las más simples.
¿Cómo saber qué falla mirando la primera capa?
La propia primera capa da muchas pistas. Para en cuanto la veas mal y fíjate en el aspecto de las líneas:
| Lo que ves | Causa probable | Qué hacer |
|---|---|---|
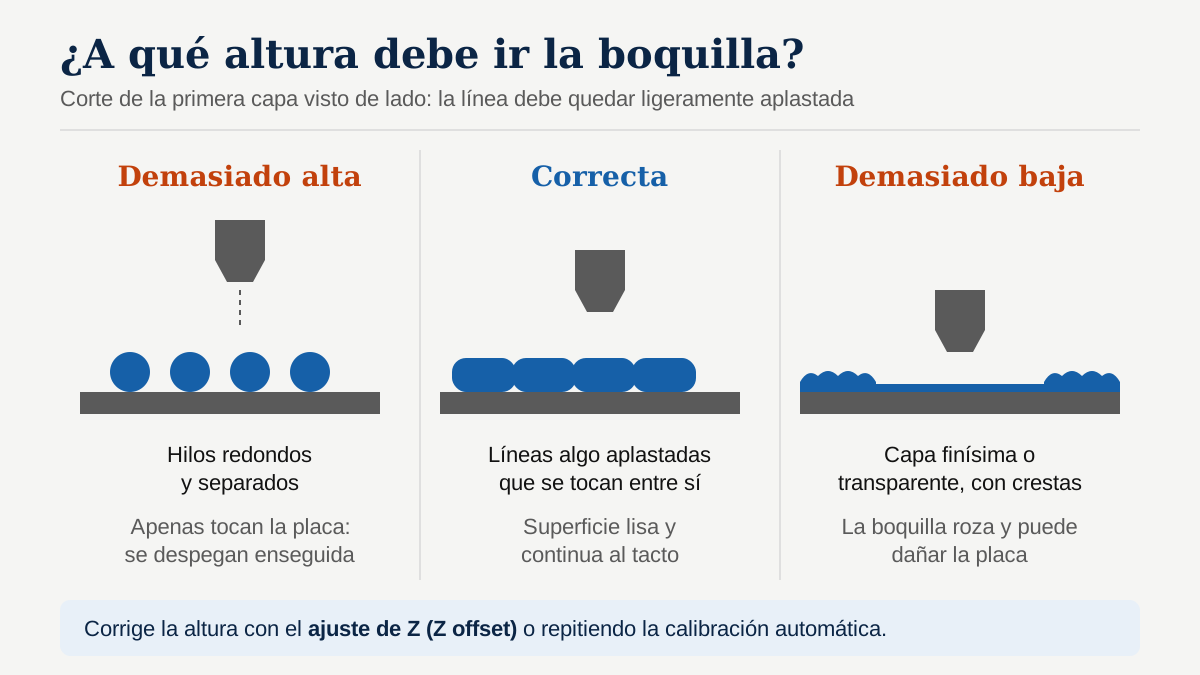
| Hilos redondos y separados, que se arrastran | Boquilla demasiado alta | Bajar el ajuste de Z o recalibrar |
| Capa finísima, transparente o con crestas | Boquilla demasiado baja | Subir el ajuste de Z |
| Se pega en una zona y en otra no | Grasa en esa zona o malla de nivelación desajustada | Lavar la placa y recalibrar |
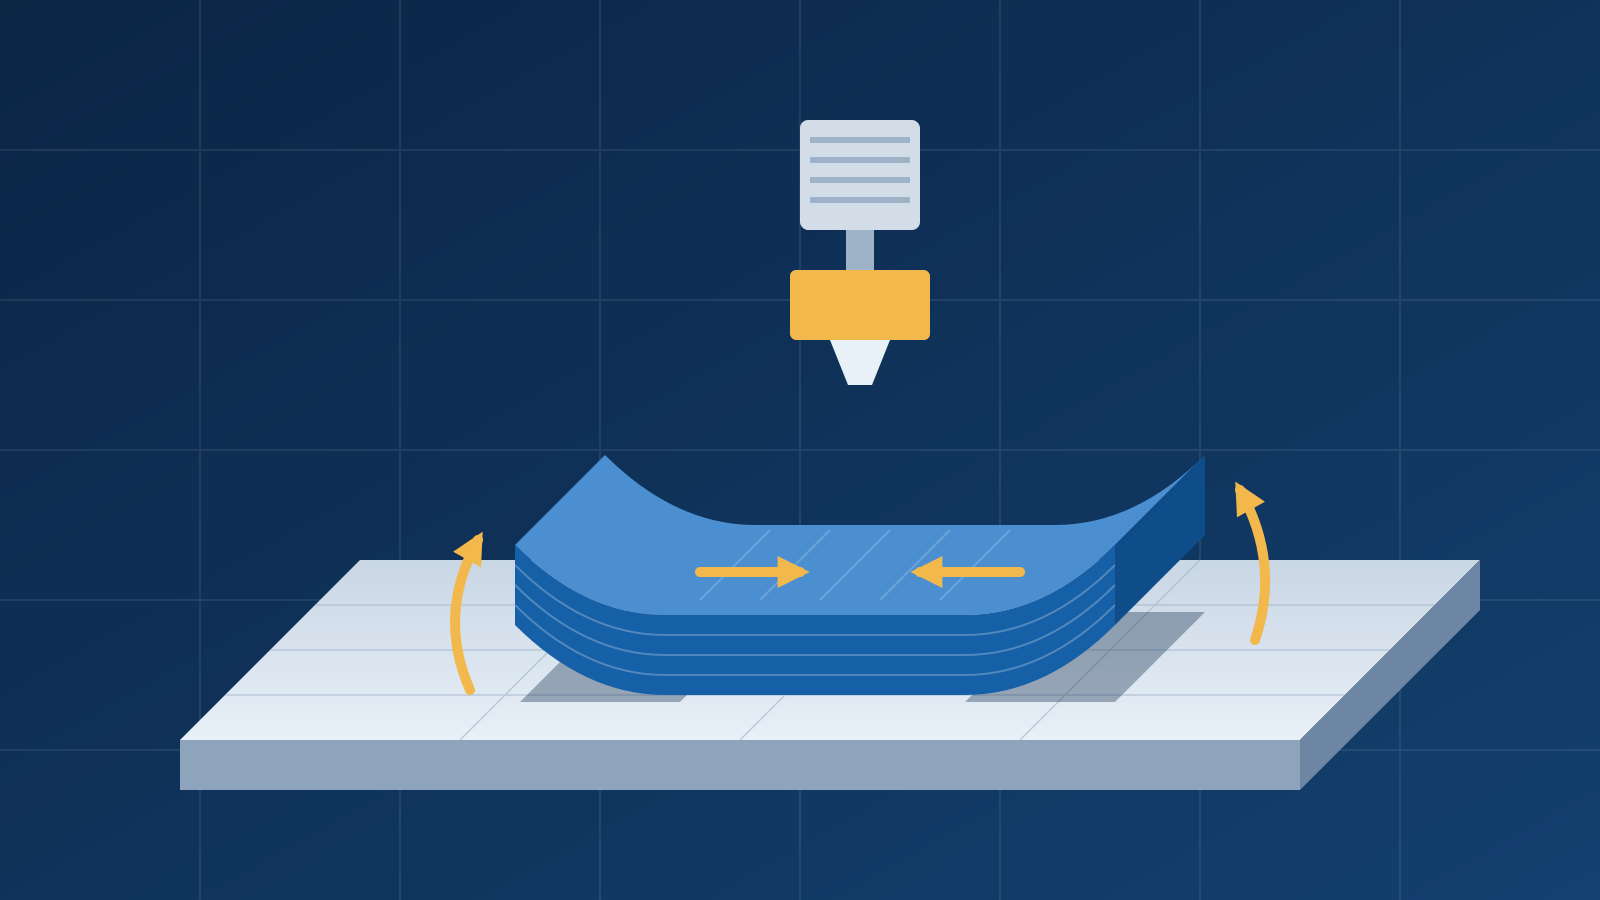
| Se pega bien y luego se levantan las esquinas | Contracción del material (warping) | Brim, cama a su temperatura, sin corrientes |
| Antes funcionaba y ahora no | Placa sucia o gastada | Lavar a fondo; si no mejora, valorar cambiarla |
1. ¿Está la placa limpia de verdad?
La grasa de los dedos es la causa más habitual. El alcohol isopropílico sirve para el día a día, pero no arrastra bien la grasa acumulada, sobre todo en las placas texturizadas: según Bambu Lab, en esas superficies el alcohol puede limitarse a extender la grasa por los huecos de la textura.
Cuando las piezas empiecen a despegarse:
- Lava la placa con agua templada y jabón de platos, frotando con una esponja suave.
- Usa un jabón sin cremas ni suavizantes: Bambu Lab advierte de que esos aditivos dejan residuos y empeoran la adherencia.
- Aclara bien, sécala con papel y cógela siempre por los bordes.
Prusa coincide en lo esencial: alcohol isopropílico para el mantenimiento y agua templada con unas gotas de jabón cuando el alcohol no basta, sin sumergir la placa en agua caliente.
Lo explicamos con más detalle en qué es una placa PEI y cómo cuidarla.
2. ¿Está la boquilla demasiado alta (o demasiado baja)?
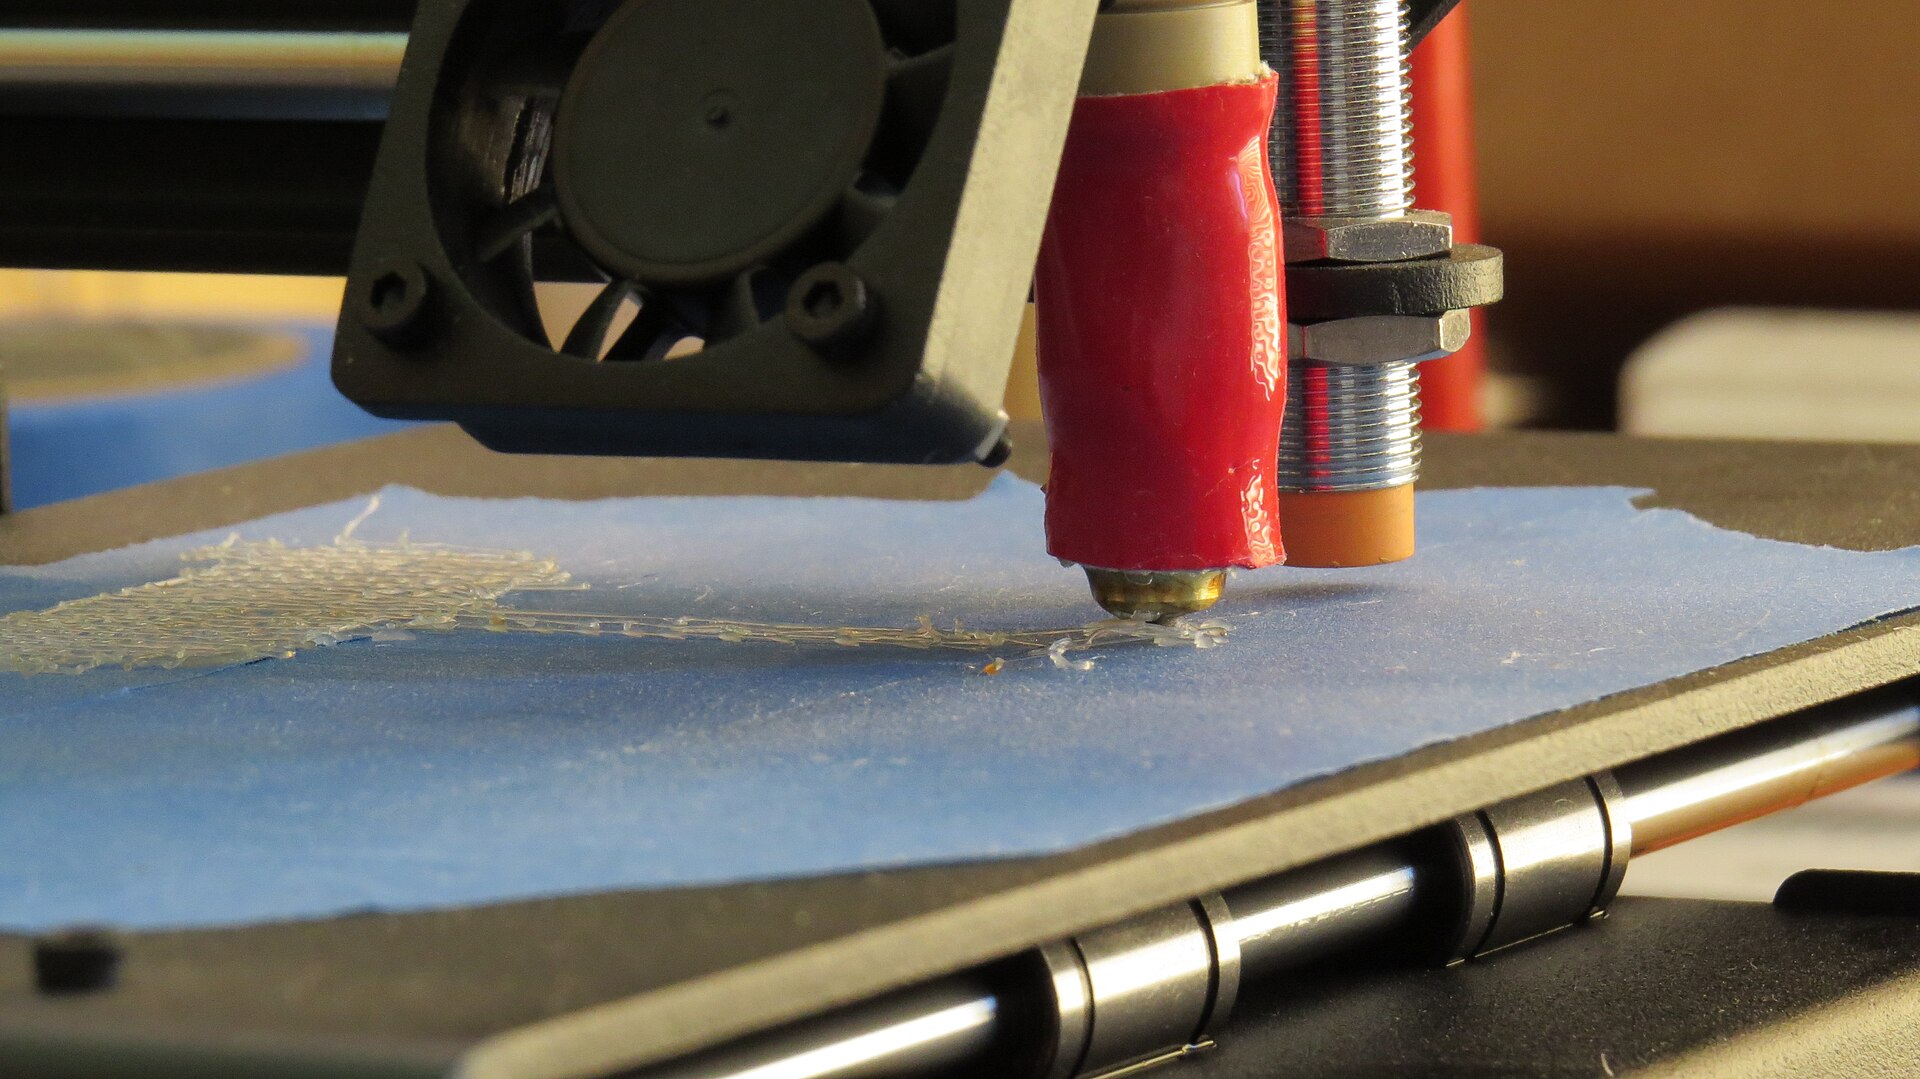
Si la primera capa se ve como hilos redondos separados, la boquilla está demasiado alta. Debe quedar ligeramente aplastada, con las líneas tocándose entre sí y una superficie lisa al tacto.
- En impresoras con calibración automática, repite la calibración después de limpiar la placa y siempre que cambies la boquilla o la placa.
- Si tu impresora lo permite, ajusta el desfase en Z (Z offset) en pasos pequeños mientras imprime la primera capa. En las Prusa se llama Live Adjust Z y tienen además un asistente de calibración de primera capa.
- Comprueba que la placa está bien asentada y que no hay restos de filamento debajo.
3. ¿Son correctas las temperaturas?
Usa como punto de partida el perfil del laminador para tu filamento. Estos son los valores que recomienda Prusa para sus placas:
| Material | Cama recomendada | Superficie y notas |
|---|---|---|
| PLA | 60 °C | PEI liso o satinado, la que mejor agarra |
| PETG | 85 °C en la primera capa, 90 °C después | Mejor PEI texturizado; en PEI liso, pegamento de barra como separador |
| ABS | 100 °C (de 80 a 110 °C según el tamaño) | PEI liso o texturizado con pegamento de barra |
Si la pieza no se pega, Prusa aconseja subir la cama entre 5 y 10 °C. Bambu Lab da el mismo consejo: la temperatura de la cama es uno de los factores que más influyen en la adherencia. En las impresoras Bambu Lab, comprueba además que en el laminador has elegido el tipo de placa que tienes puesta, porque de esa elección depende la temperatura que se aplica a la cama.
4. ¿Va demasiado rápida la primera capa?
Una primera capa lenta da tiempo al plástico a asentarse y pegarse. Los perfiles de los laminadores ya imprimen la primera capa más despacio que el resto, pero si tienes problemas, Prusa sugiere bajar la velocidad a alrededor del 75 % durante las tres primeras capas y volver después a la normalidad. Muchas impresoras permiten hacerlo desde la pantalla, sin volver a laminar.
5. ¿Hay corrientes de aire?
Una ventana abierta, un aire acondicionado o un ventilador cerca enfrían la pieza por un lado. La capa puede pegarse bien al principio y despegarse después por las esquinas: es el warping, que explicamos en por qué se levantan las esquinas. Coloca la impresora lejos de puertas y ventanas.
6. ¿Necesitas brim o adhesivo?
Si la pieza tiene poca superficie de apoyo (patas finas, bases redondas pequeñas), añade un brim en el laminador: unas líneas extra alrededor de la base que aumentan el agarre y se recortan al terminar.
El pegamento de barra es el siguiente paso. Prusa lo recomienda con PETG, ABS, ASA, nailon y flexibles, y aclara que sirve uno normal de PVA, sin necesidad de comprar uno específico para impresión 3D. Con PETG sobre PEI liso cumple además otra función: hace de separador para que la pieza no se pegue en exceso y arranque trozos de la superficie.
¿Qué errores son habituales?
- Limpiar solo con alcohol durante meses y no lavar nunca la placa con jabón.
- Tocar la superficie al retirar las piezas o al colocar la placa.
- Bajar la boquilla cada vez más en lugar de buscar la causa real.
- Usar adhesivo con PLA sobre una placa PEI sucia, en vez de lavarla.
- Olvidar que el filamento húmedo también da primeras capas irregulares; si “chisporrotea” al salir, sécalo antes.
¿Cuál elegimos? Nuestra recomendación
Antes de comprar adhesivos o una placa nueva, sigue este orden: lava la placa con agua templada y jabón sin aditivos, recalibra y revisa la altura de la boquilla mirando la forma de las líneas y ajusta la temperatura de la cama al material, subiéndola 5 °C si hace falta. Solo si con eso no basta, reduce la velocidad de la primera capa, añade un brim o usa pegamento de barra. Si la placa sigue sin agarrar después de un buen lavado, es probable que esté gastada y toque cambiarla.
La experiencia más repetida en el foro oficial de Bambu Lab es que la mayoría de problemas de adherencia desaparecen al lavar la placa a fondo con jabón de platos sencillo y una esponja; varios usuarios añaden que el alcohol sirve entre impresiones, pero no sustituye al lavado.
Preguntas frecuentes
¿Sirve la laca o el pegamento de barra?+
Sí, pero no como primer recurso. Con una placa PEI limpia, el PLA no suele necesitar nada. Prusa recomienda pegamento de barra (PVA) para PETG, ABS, ASA, nailon y flexibles, y no hace falta que sea uno específico para impresión 3D.
¿Cada cuánto hay que limpiar la placa?+
Entre impresiones basta con alcohol isopropílico si no la has tocado. Cuando las piezas empiecen a despegarse, o después de tocarla con los dedos, lávala con agua templada y jabón de platos.
¿Puedo bajar mucho la boquilla para que se pegue más?+
No conviene. Una boquilla demasiado baja aplasta en exceso la capa, deja crestas y puede dañar la superficie de la placa. Prusa advierte expresamente de no compensar la falta de adherencia bajando de más el ajuste de Z.
¿Por qué antes se pegaba y ahora no?+
Casi siempre es grasa acumulada en la placa. Otras causas habituales son una calibración que se ha desajustado tras cambiar la boquilla, una superficie gastada o filamento que ha cogido humedad.