¿Boquilla atascada? Síntomas, causas y cómo desatascarla paso a paso
Si tu impresora 3D no extruye o lo hace a trompicones, puede ser un atasco. Así lo detectas y lo solucionas con cold pull, aguja o cambiando la boquilla.
Este artículo contiene enlaces de afiliado: si compras a través de ellos podemos recibir una comisión, sin coste para ti. Más información.
Primero descarta que el problema sea el extrusor o el filamento. Si la boquilla está atascada, prueba en este orden: purgar a temperatura algo más alta, hacer un cold pull y usar una aguja de limpieza. Si nada funciona, cambia la boquilla: es una pieza barata y de desgaste.
Una boquilla atascada es uno de los problemas más frustrantes de la impresión 3D, pero también uno de los más fáciles de solucionar. En la mayoría de los casos no hace falta desmontar nada: basta con una purga, un cold pull o, en el peor caso, cambiar una pieza que cuesta poco.
¿Cómo saber si la boquilla está atascada?
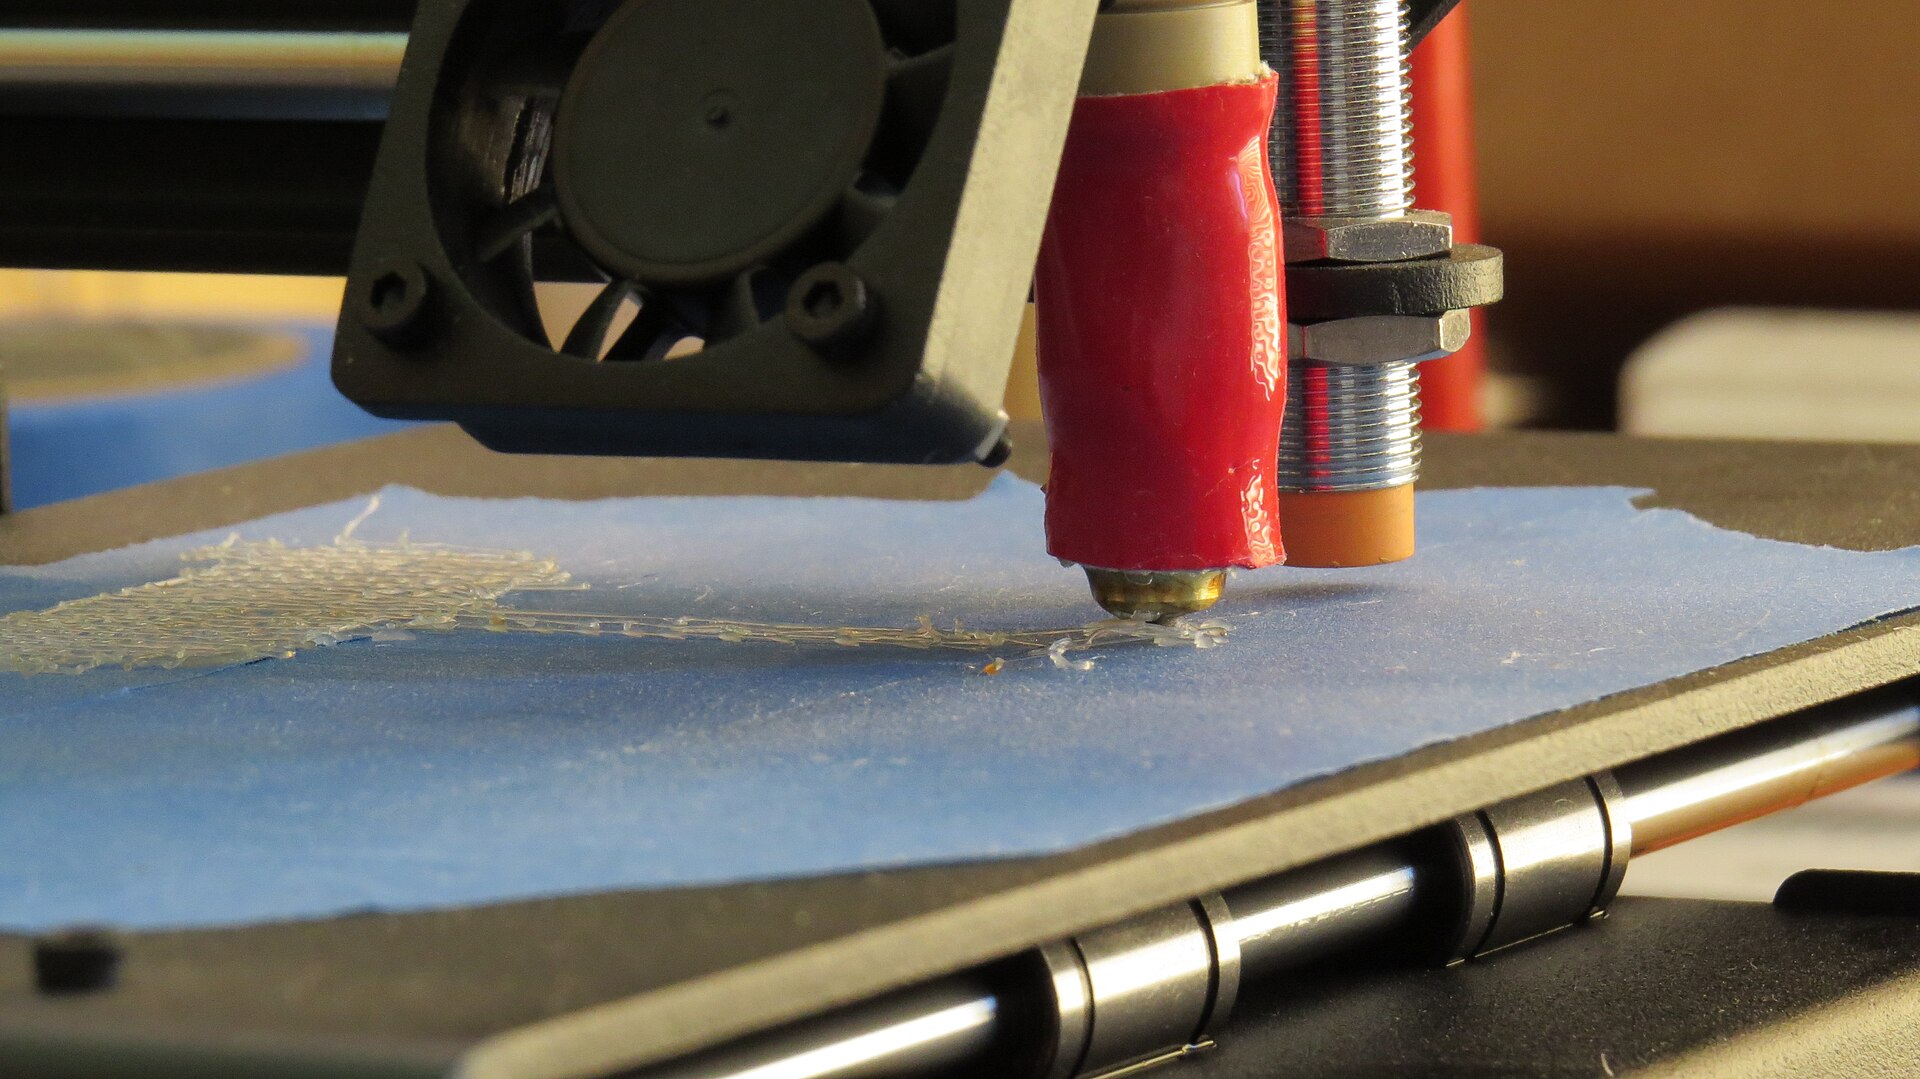
- No sale plástico al empezar la impresión, o sale muy poco.
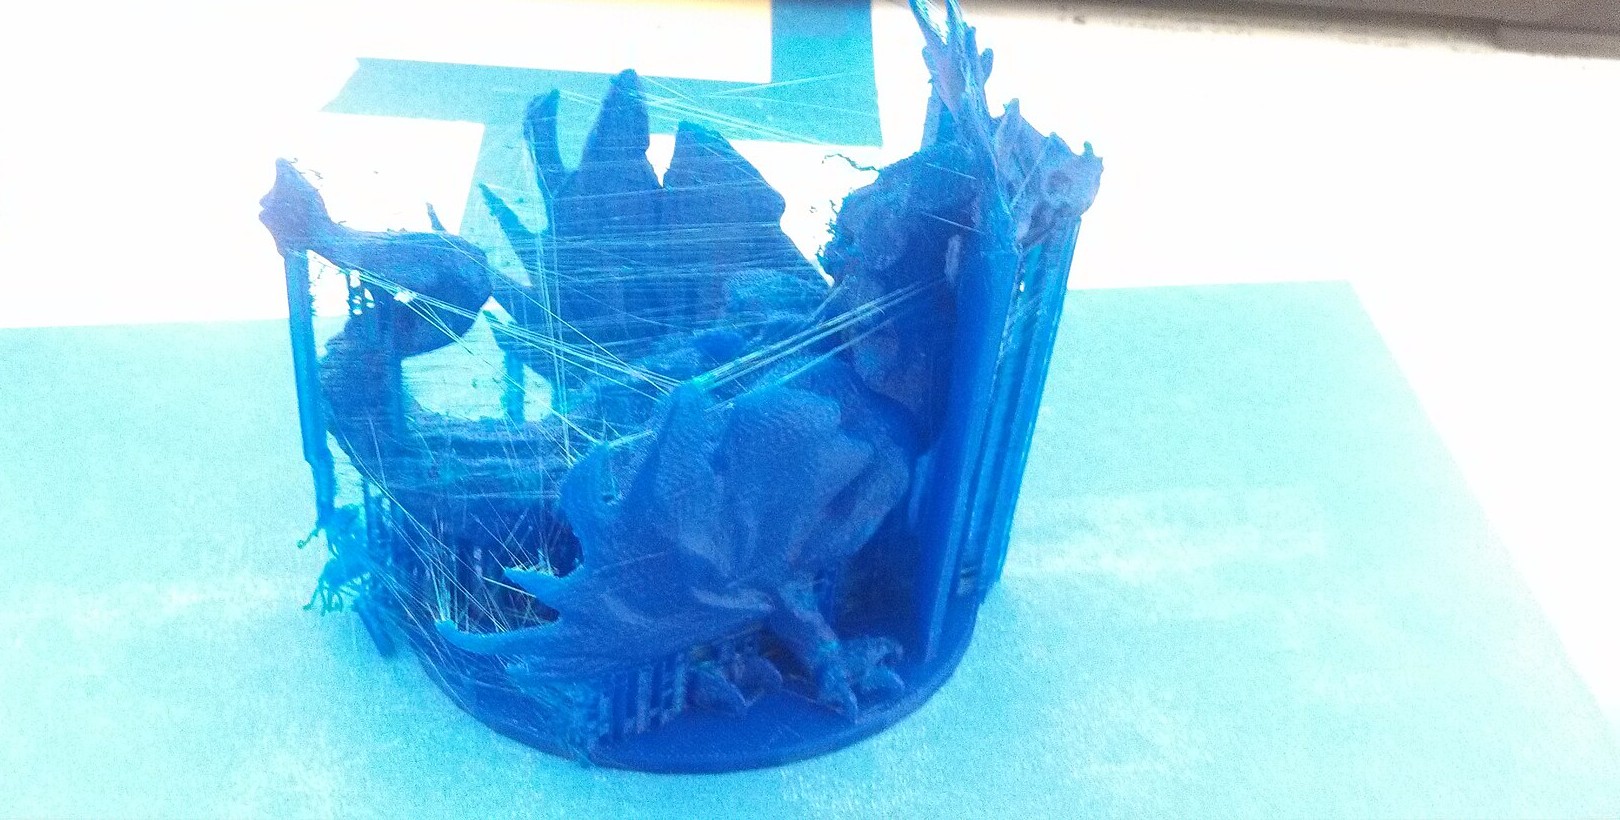
- La extrusión es irregular: capas con huecos, líneas finas o interrumpidas.
- El extrusor hace clic o chasquidos porque el engranaje patina sobre el filamento.
- El filamento sale torcido hacia un lado en lugar de caer recto.
- Al retirar el filamento, la punta está deformada o con una “bola” de plástico.
¿Por qué se atasca la boquilla?
| Causa | Qué pasa |
|---|---|
| Suciedad o polvo en el filamento | Las partículas se acumulan en la boquilla |
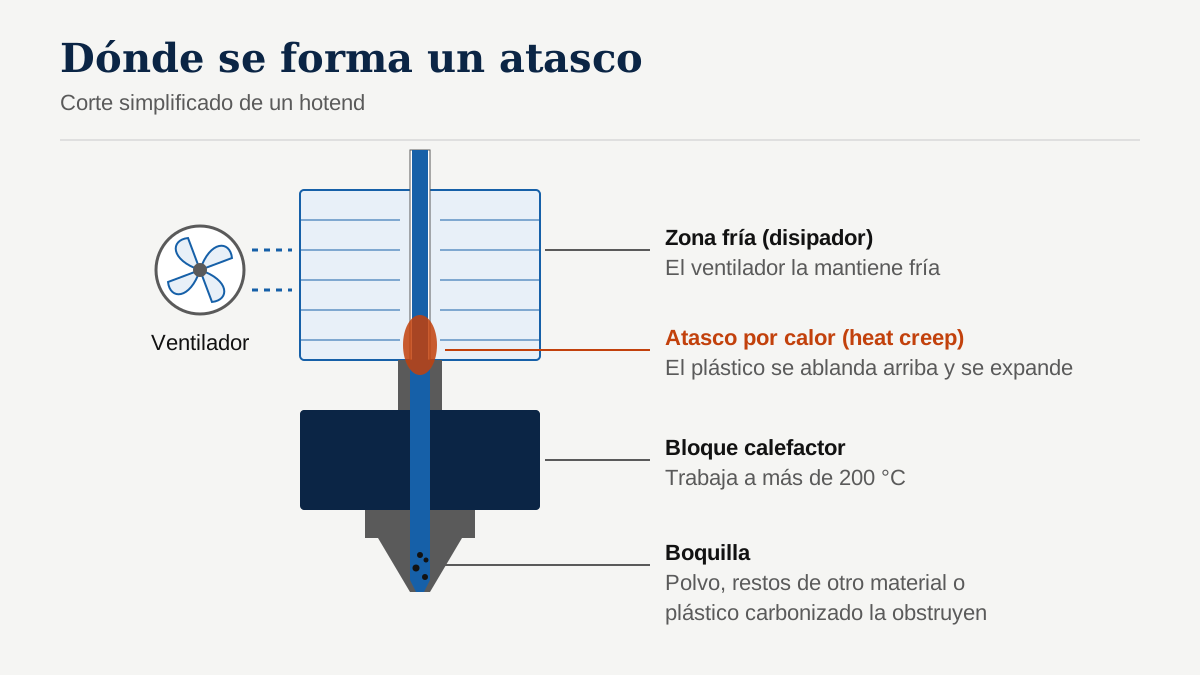
| Restos de otro material | Cambiar de un material de alta temperatura a otro de baja deja plástico sin fundir |
| Plástico carbonizado | El filamento se queda mucho tiempo caliente sin moverse y se degrada |
| Atasco por calor (heat creep) | El plástico se ablanda demasiado arriba, en la zona fría, y se expande |
| Boquilla demasiado cerca de la cama | La boquilla no puede soltar plástico en la primera capa |
| Retracción excesiva | Arrastra plástico blando hacia arriba, donde se solidifica |
| Boquilla desgastada o dañada | Orificio deformado o rayado |
¿Seguro que es la boquilla? Descarta otras causas
- Comprueba el rollo. Que no esté enredado ni que el filamento se haya terminado.
- Revisa el extrusor. Mira que la tensión del engranaje sea correcta y que no esté lleno de virutas de filamento. Si sale poco plástico sin que haya atasco, comprueba los pasos del extrusor con nuestra calculadora de e-steps.
- Mira la primera capa. Si solo falla al principio, puede que la boquilla esté pegada a la cama y no haya un atasco real. Lo explicamos en la primera capa no se pega.
- Verifica el ventilador del hotend (el que enfría el disipador, no el de capa). Si no gira, el calor sube y provoca atascos repetidos.
¿Cómo desatascar la boquilla paso a paso?
Ve de lo menos invasivo a lo más invasivo.
1. Purga a mayor temperatura
- Calienta el hotend a la temperatura de impresión del material, o entre 10 y 20 °C por encima, sin superar el máximo que indica el fabricante de tu impresora.
- Usa la función de cargar filamento o empuja a mano con suavidad.
- Si el plástico empieza a salir con normalidad, deja que purgue unos centímetros hasta que salga limpio y recto.
2. Haz un cold pull
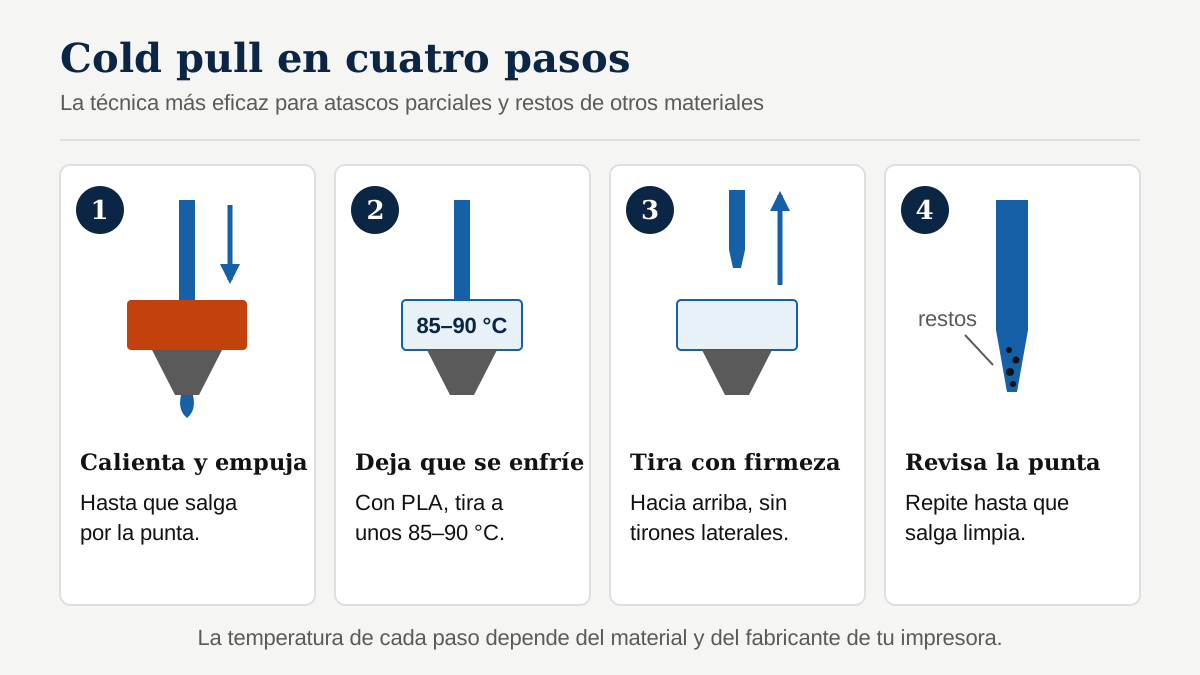
Es la técnica más eficaz para atascos parciales y restos de otros materiales. Prusa indica que el PLA es el que mejor funciona porque conserva la forma de la punta; también se usa filamento de limpieza de nailon. Algunas boquillas especiales (por ejemplo, con recubrimientos) no admiten este método: consulta al fabricante.
- Calienta la boquilla y empuja filamento hasta que salga por la punta. Algunos fabricantes indican una temperatura concreta para este paso (Prusa, por ejemplo, usa 270 °C en sus impresoras).
- Deja que se enfríe mientras sigues empujando un poco el filamento. El punto de tirar depende del material: con PLA, Prusa indica unos 85 °C y en su foro los usuarios hablan de alrededor de 90 °C.
- Cuando llegue a esa temperatura, suelta la tensión del extrusor si hace falta y tira del filamento hacia arriba con un movimiento firme y constante, sin tirones laterales.
- Mira la punta: debería tener la forma interior de la boquilla y, si estaba sucia, restos oscuros o partículas.
- Repite hasta que la punta salga limpia.
3. Usa una aguja de limpieza
Muchas impresoras incluyen agujas de acupuntura o de limpieza algo más finas que el orificio de la boquilla (para una boquilla de 0,4 mm, Prusa incluye agujas de 0,3–0,35 mm).
- Calienta la boquilla a temperatura de impresión o algo por encima, según indique el fabricante de tu impresora.
- Introduce la aguja desde abajo por el orificio, con cuidado y sin forzar (nunca desde arriba).
- Retírala y empuja filamento desde arriba para arrastrar los restos.
- Combínalo con un cold pull si sigue sin salir bien.
Usa siempre pinzas o guantes y no apoyes la mano cerca del bloque.
4. Cambia la boquilla
Si nada de lo anterior funciona, sustituye la boquilla. Es una pieza de desgaste y suele ser barata. El procedimiento cambia mucho según la impresora: en algunas se cambia todo el conjunto del hotend sin herramientas, en otras se desenrosca la boquilla en caliente sujetando el bloque con una llave.
5. Si los atascos se repiten
- Revisa que el tubo de PTFE (en sistemas que lo usan) esté bien asentado y no tenga hueco con la boquilla.
- Comprueba el ventilador del disipador.
- Reduce la retracción si la tienes alta (ver cómo eliminar el stringing).
- Pasa a una boquilla de acero endurecido si usas filamentos abrasivos.
¿Cómo evitar que la boquilla se vuelva a atascar?
- Guarda el filamento en un lugar seco y sin polvo.
- Purga bien al cambiar de material.
- No dejes la boquilla caliente mucho tiempo sin extruir.
- Usa la temperatura recomendada por el fabricante del filamento.
- Revisa la boquilla cada cierto tiempo, sobre todo si imprimes mucho.
¿Cuál elegimos? Nuestra recomendación
Ante un atasco, sigue este orden: descarta extrusor y filamento, purga en caliente, haz cold pull, usa la aguja y, si sigue, cambia la boquilla. No uses brocas ni fuerces piezas calientes. Y ten siempre una boquilla de repuesto compatible con tu impresora: es barata y te ahorra parar el trabajo varios días.
La experiencia más repetida en el foro de Prusa es que el cold pull funciona mejor cuando se tira a la temperatura adecuada para cada material (en torno a 90 °C con PLA, algo más con PETG) y con una fuerza constante en lugar de un tirón brusco; los propios usuarios reconocen que los resultados varían según el filamento. Si quieres saber cuánto suponen las piezas de desgaste en el coste de cada impresión, usa nuestra calculadora de coste de impresión 3D.
Preguntas frecuentes
¿Cómo sé si es la boquilla o el extrusor?+
Si el extrusor hace clic o patina y el filamento tiene marcas mordidas, el plástico no está pasando. Calienta, suelta el filamento y empuja a mano: si apenas sale nada, el atasco está en el hotend o la boquilla.
¿Qué es un cold pull?+
Es una técnica de limpieza: calientas, dejas enfriar el filamento hasta cierta temperatura dentro de la boquilla y tiras de él con fuerza. Al salir arrastra los restos y la suciedad.
¿Cada cuánto hay que cambiar la boquilla?+
Depende del uso y del material. Las de latón se desgastan rápido con filamentos abrasivos (con fibra de carbono, brillantes o que brillan en la oscuridad). Si ves extrusión irregular o el orificio agrandado, toca cambiarla.
¿Puedo desatascarla con un taladro?+
No es recomendable. Una broca puede rayar o agrandar el orificio y estropear la boquilla. Mejor usar agujas de limpieza del diámetro adecuado o sustituirla.