Stringing en impresión 3D: ¿por qué salen hilos y cómo eliminarlos?
Por qué salen hilos finos entre las partes de tu pieza y cómo quitarlos ajustando retracción, temperatura, secado del filamento y desplazamientos.
Este artículo contiene enlaces de afiliado: si compras a través de ellos podemos recibir una comisión, sin coste para ti. Más información.
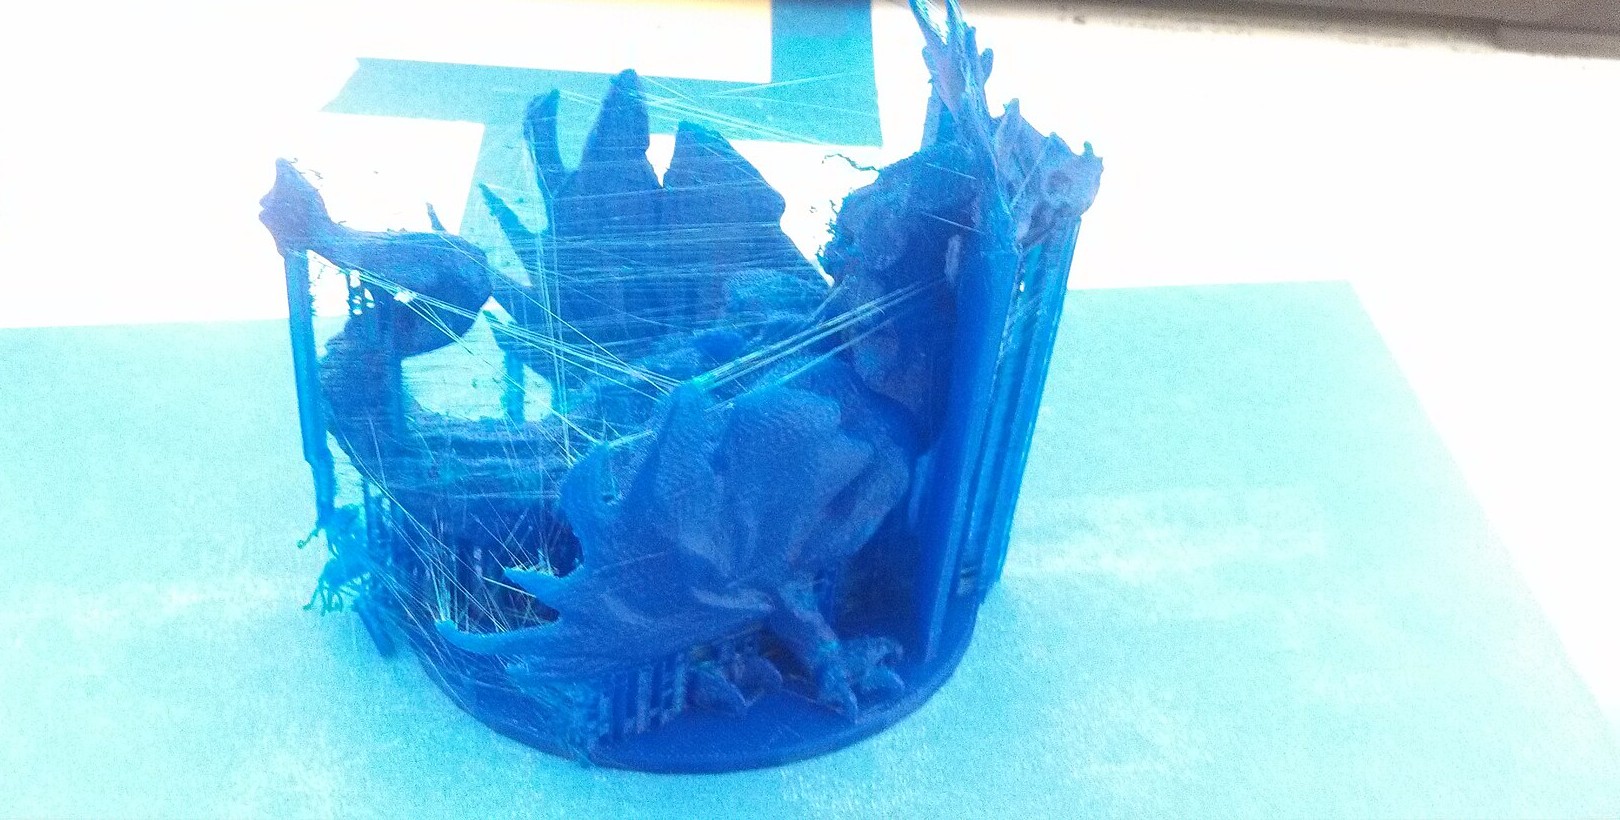
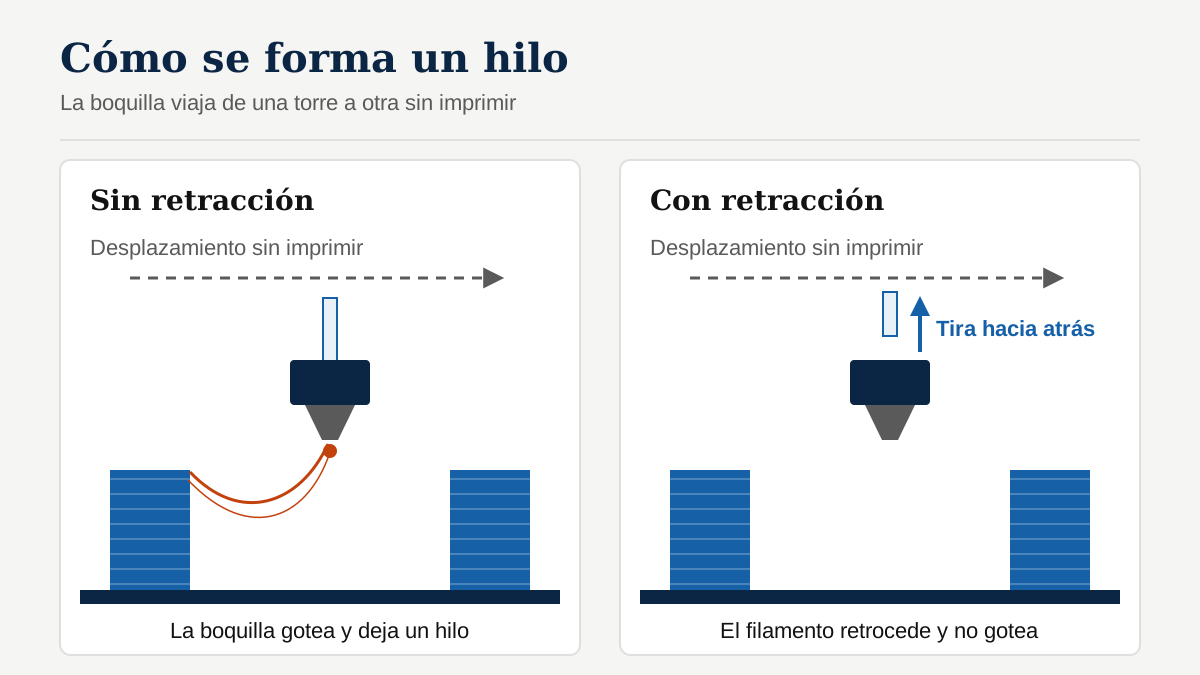
El stringing aparece cuando la boquilla gotea plástico mientras se desplaza sin imprimir. Casi siempre se corrige con tres cambios: secar el filamento, bajar la temperatura de impresión entre 5 y 10 °C y ajustar la retracción (distancia y velocidad).
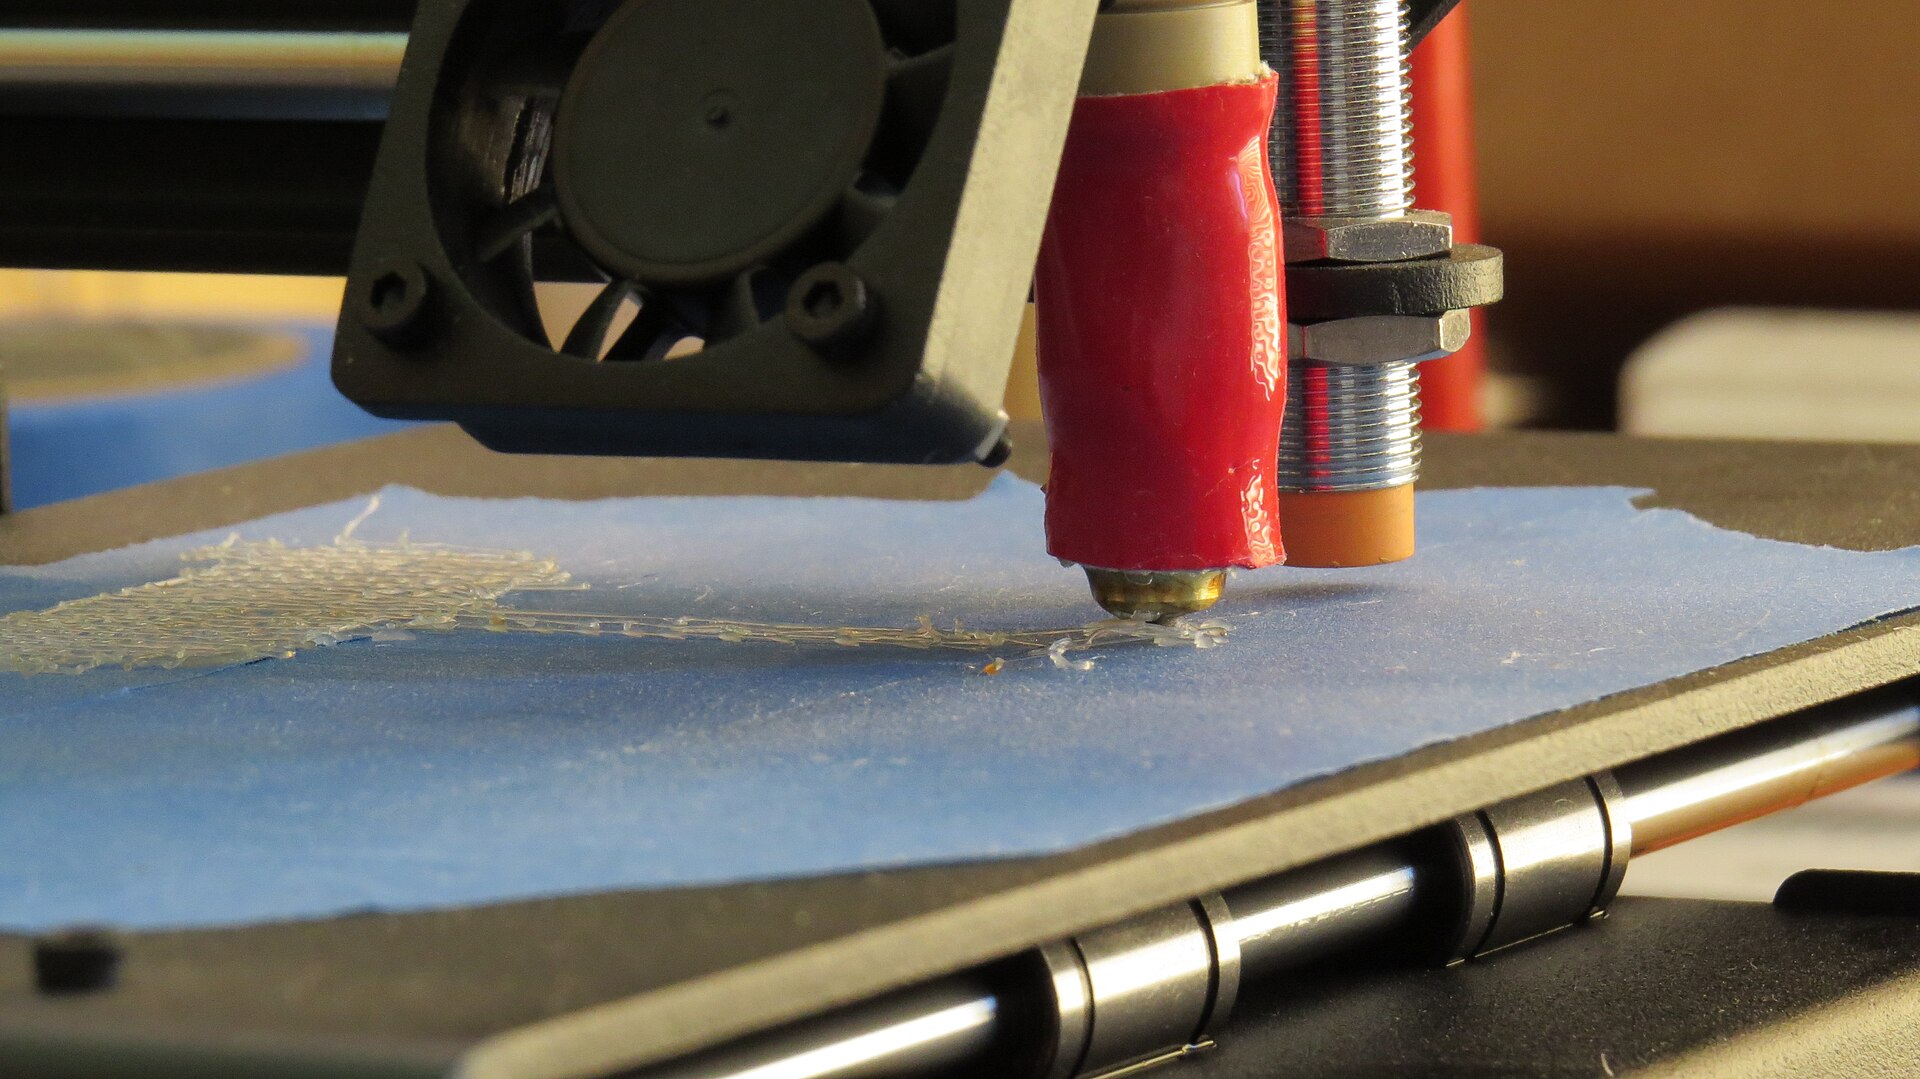
El stringing son esos hilos finos, como telarañas, que quedan entre dos zonas de una pieza. Salen cuando la boquilla viaja de un punto a otro sin imprimir y, por el camino, gotea un poco de plástico fundido. La buena noticia es que casi nunca es una avería: es un problema de ajustes o de filamento húmedo.
¿Por qué salen hilos? Causas y soluciones rápidas
| Causa | Síntoma típico | Solución |
|---|---|---|
| Temperatura demasiado alta | Hilos abundantes y gotas en la superficie | Bajar 5–10 °C |
| Retracción insuficiente | Hilos en todos los desplazamientos | Subir distancia o velocidad de retracción |
| Filamento húmedo | Chasquidos, burbujas, superficie áspera | Secar el filamento |
| Desplazamientos lentos | Hilos más largos y gruesos | Subir la velocidad de desplazamiento |
| Recorridos sobre zonas vacías | Hilos entre torres o piezas separadas | Activar “evitar cruzar perímetros” o combing |
¿Cómo eliminar el stringing paso a paso?
1. Seca el filamento
Es el primer paso porque es el que más se pasa por alto. El filamento húmedo genera vapor dentro del hotend, el plástico sale de forma irregular y la boquilla gotea aunque la retracción esté bien. Señales claras: chasquidos o pequeños estallidos durante la impresión, superficie con poros o burbujas y hilos que no desaparecen hagas lo que hagas.
- Usa un secador de filamento o un horno que mantenga una temperatura baja y estable.
- Respeta la temperatura de secado que indica el fabricante del filamento: el PLA se seca a temperaturas bastante más bajas que el PETG o el nailon, y si te pasas el rollo puede deformarse.
- Guarda los rollos en una bolsa o caja hermética con desecante cuando no los uses.
2. Baja la temperatura de impresión
Cuanto más caliente está el plástico, más fluido es y más gotea. Baja la temperatura en pasos de 5 °C. Como referencia, lo habitual es:
- PLA: entre 190 y 220 °C.
- PETG: entre 220 y 250 °C.
- TPU: entre 210 y 240 °C.
Son rangos orientativos: consulta lo que recomienda el fabricante en la etiqueta del rollo. Si bajas demasiado notarás capas mal unidas o subextrusión, y ahí tienes el límite.
3. Imprime una torre de temperatura
La forma más fiable de encontrar la temperatura correcta para un rollo concreto es una torre de temperatura: una pieza de varios tramos en la que cada tramo se imprime a una temperatura distinta. Muchos laminadores (Cura, PrusaSlicer, OrcaSlicer y otros) incluyen esta calibración o permiten cambiar la temperatura por altura.
Al terminar, mira qué tramo combina pocos hilos, buena superficie y voladizos aceptables. Esa es tu temperatura. Merece la pena repetirla cuando cambias de marca de filamento, porque dos PLA de fabricantes distintos pueden comportarse de forma diferente.
4. Ajusta la retracción
La retracción hace que el extrusor tire del filamento hacia atrás antes de un desplazamiento para que la boquilla no gotee. Tiene dos valores principales:
- Distancia: cuántos milímetros retrocede el filamento. En extrusores directos lo habitual es entre 0,5 y 2 mm (Prusa recomienda no pasar de 2 mm en sus extrusores directos); en sistemas Bowden (con tubo largo), aproximadamente entre 4 y 7 mm.
- Velocidad: lo rápido que retrocede. Valores típicos de 25 a 60 mm/s; más velocidad suele reducir los hilos, pero si es excesiva el motor puede saltarse pasos.
Sube la distancia en pasos de 0,5 mm (directo) o 1 mm (Bowden). Muchos laminadores tienen también una prueba de retracción que imprime varias torres con valores crecientes, igual que la de temperatura.
5. Sube la velocidad de desplazamiento
Cuanto menos tiempo pasa la boquilla en el aire, menos tiempo tiene para gotear. Las impresoras modernas suelen trabajar con velocidades de desplazamiento altas sin problema; en las más antiguas, subir este valor dentro de lo que admita la máquina también ayuda.
6. Revisa los ajustes de recorrido del laminador
- Evitar cruzar perímetros / combing: hace que la boquilla viaje por dentro de la pieza en lugar de cruzar huecos. Los hilos que queden estarán dentro, donde no se ven.
- Z-hop (elevación en desplazamientos): útil para no rozar la pieza, pero puede aumentar el stringing. Si lo tienes activado y te salen muchos hilos, prueba a desactivarlo.
- Wipe / limpieza: la boquilla se arrastra un poco sobre el perímetro antes de desplazarse para soltar el plástico sobrante.
7. Comprueba la boquilla
Una boquilla desgastada o con restos de plástico quemado por fuera también puede soltar hilos. Límpiala en caliente con un cepillo de latón con cuidado de no tocar el bloque calefactor ni los cables. Prusa señala que, tras imprimir mucho tiempo un mismo material como el PETG, puede formarse una película en la boquilla que favorece los hilos.
¿Qué materiales hacen más hilos?
No todos los filamentos se comportan igual:
- PLA: el más sencillo. Con el filamento seco y una retracción razonable, el stringing suele ser mínimo.
- PETG: tiende a dejar hilos finos por naturaleza. Lo normal es reducirlos mucho, pero no siempre eliminarlos del todo.
- TPU y flexibles: la retracción debe ser corta y lenta, porque el filamento blando se comprime en el extrusor. Aquí la temperatura y el secado pesan más.
- ABS y ASA: suelen dar pocos hilos; si aparecen, mira la temperatura y la humedad.
¿Qué errores son habituales al corregirlo?
- Subir la retracción a valores muy altos sin probar antes a secar el filamento.
- Usar la temperatura máxima del rango “por si acaso”.
- Cambiar varios parámetros a la vez y no saber qué ha funcionado.
- Olvidar guardar el perfil del filamento después de calibrarlo. Si además notas sobreextrusión, ajusta el flujo con nuestra calculadora de flujo.
¿Cuál elegimos? Nuestra recomendación
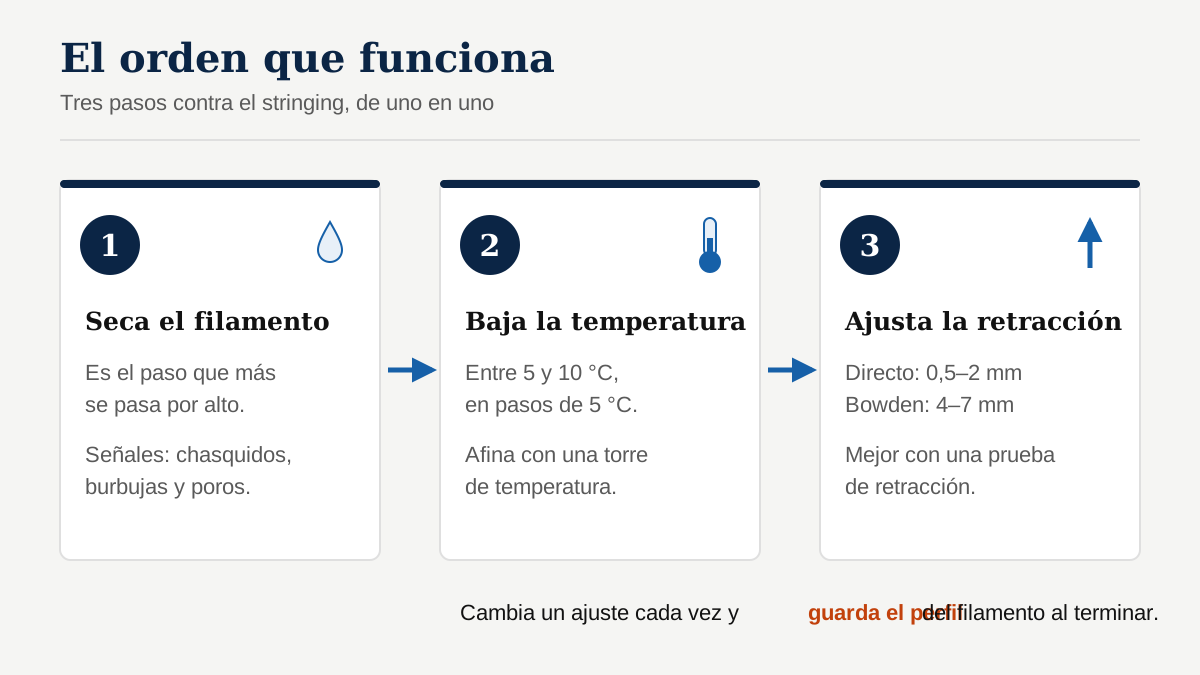
Antes de tocar nada en el laminador, seca el filamento: resuelve una parte importante de los casos. Después imprime una torre de temperatura y quédate con el valor más bajo que dé buena unión entre capas. Solo entonces ajusta la retracción con una prueba específica. Es el mismo orden que propone la guía de Prusa, que sugiere empezar bajando la temperatura entre 5 y 10 °C y revisar después la retracción.
En el foro de Prusa, la primera pregunta que suelen hacer los usuarios ante un caso de stringing persistente es si se ha secado el filamento, y la segunda, que se comparta el perfil completo, porque sin ver los ajustes es difícil dar con la causa.
Si además estás calculando cuánto te cuesta cada pieza, incluido el filamento que pierdes en pruebas fallidas, puedes usar nuestra calculadora de coste de impresión 3D.
Preguntas frecuentes
¿Por qué el PETG hace más hilos que el PLA?+
El PETG es más pegajoso y fluido a su temperatura de trabajo, y además absorbe humedad con facilidad. Es normal que deje algo de hilo incluso bien ajustado; secarlo y bajar la temperatura suele ser lo que más ayuda.
¿Cuánta retracción debo poner?+
Depende del extrusor. En extrusión directa lo habitual es entre 0,5 y 2 mm; en Bowden, entre 4 y 7 mm. Empieza por el valor que recomienda el fabricante de tu impresora y ajusta en pasos pequeños.
¿Se pueden quitar los hilos después de imprimir?+
Sí. Los hilos finos se eliminan pasando rápidamente una pistola de aire caliente (Prusa menciona unos 200 °C) sin detenerse sobre la pieza, o con un cúter o unos alicates de corte. Pero conviene corregir la causa para no tener que repasar cada pieza.
¿Puede ser la humedad aunque el filamento sea nuevo?+
Sí. Un rollo nuevo puede haber cogido humedad en el almacén o al dejarlo abierto unos días. Si al imprimir oyes chasquidos o ves burbujas en la superficie, la humedad es la sospechosa principal.